已经结了垢的水系统,常碰到两种误解:一种以为上一台防垢设备就能把旧垢化掉,一种以为洗完就万事大吉。这两步中间还夹着一段脏活——清洗把垢从管壁上剥下来,剥下来的砂、锈渣、钝化渣得有人送走,之后才谈日常防垢。顺序站对了,设备才不背锅。本文设备数字只给厂内定型区间和设计值口径,不写药剂配方,也不写清洗时长与温度。
一、先把两件事分开:清洗治已病,防垢管未病
化学清洗处理的是已经附着在管壁和板片上的垢,属于工程动作,做完一段就结束;过滤与防垢设备处理的是每天新进来的水、新析出的盐、新脱落的腐蚀产物,属于天天要维持的活。让维持设备去干清洗的活,是角色买错了。
顺序颠倒的代价很具体:带着厚垢上防垢设备,卡片的效率口径再高也救不回来,场效应和药剂都只作用在垢层表面,垢下面的金属面根本没接触到;脱落的碎渣还会把下游滤网糊住,压差一路往上走,人以为设备坏了,其实是账没算在前面。
二、动手之前先判断垢:垢型、厚度、位置
垢型决定清洗工艺,工艺由专业清洗单位出,本文不谈配方。现场要做的,是把下面四件事说清楚,资料齐了方案和报价才准。
- 取样。拆一段换热管、一片板片,或者从过滤器滤网、排污口捞一把,装瓶写清位置。有条件做垢样化验和水质全分析,别在现场自己配酸试。
- 看颜色和层次。白色粉状、结构松的偏碳酸盐类;红褐色的偏铁与氧化铁;黑灰带油光的多半混着黏泥和腐蚀产物;硬而致密、颜色发黄白的要怀疑硅酸盐或硫酸盐,这一类最难缠,处理路线和前两类完全不同。
- 量厚度。拆下来的样品看断面,或者用测厚跟新管比。运行侧也有间接信号:换热端温差拉大、压降升高、补水变多、水温或产水量上不去。
- 定位置。垢长得不匀,流速低的支路、死水段、换热器入口、泵前滤网处先出问题。位置决定清洗要分几路、哪里加盲板,也决定洗后的渣往哪个方向排。
一句实话:能报到垢型加厚度加位置这一步,询价就有依据;只说一句结垢了来洗洗,谁也报不准,最后只能按最贵的估。
三、清洗过程盯什么:不谈配方,谈过程管理
- 隔离与分路。不该进清洗液的支路切出去,阀门和盲板编号,回路数量直接决定工作量和用药量。
- 材质交底。铸铁件、铝件、带钎料的换热器、密封垫、仪表接头,各自耐受差别很大,每台设备的过液材质都要写进方案。
- 带试片、看趋势。同材质试片跟着一起洗,边洗边测清洗液的金属含量、浊度和酸度变化,靠趋势判断洗到什么程度,靠眼睛看进出口看不准。
- 中和、钝化、置换不能省。把酸顶掉、把裸露的金属面做钝化保护,之后是大量清水置换。这几步偷懒,系统会在几个月内以更脏的锈回来。
- 废液有去处。清洗废液要按废水走处理,不能直接进雨水井,相关设备在污水处理设备栏目里。
- 记录留底。清洗前后的压差、端温差、浊度和金属损失量留成一套记录,后面判断维持效果才有对照物。
时长、温度、药剂浓度这些数字本文故意不写:它们取决于垢量、回路划分和现场条件,由清洗方案定。写死在文章里,等于给别人的工程下结论。
四、洗完的脏东西怎么排:这一段是过滤与排污的活
清洗之后系统里是砂、锈渣、钝化渣混着的水,靠过滤和排污设备带走,不靠防垢设备。排法是先粗后细,别拿细过滤去扛粗活。
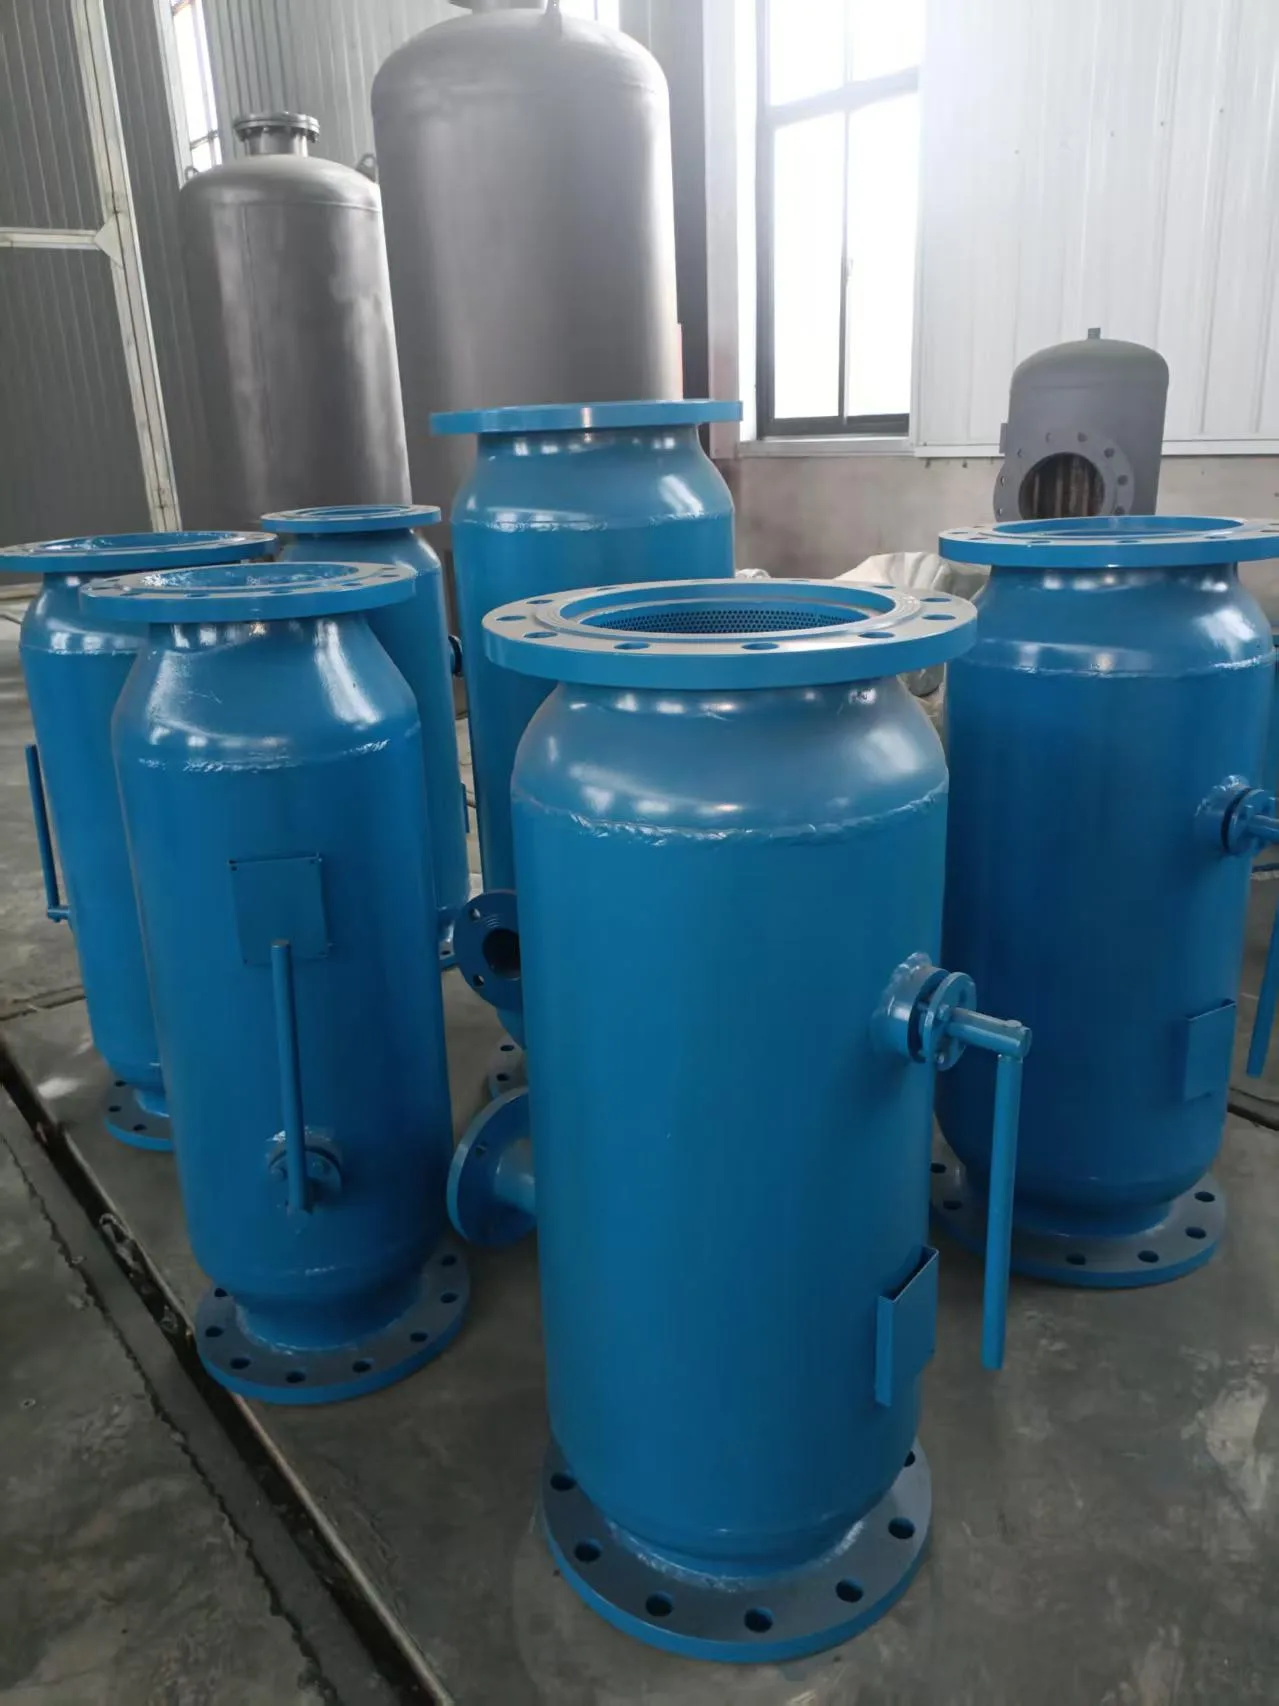
粗颗粒和砂交给旋流除砂器,靠离心旋流加二级过滤,处理量 10~350 T/H,进水浊度 ≤320度、出水浊度 ≤10度(设计值),除砂直径 >0.8mm,卸砂口要接得到排污的地方,一般放在机房低位。黄锈水过滤器管铁锈和黄色悬浮物,过滤效率 >99%(设计值),压力损失 <0.007~0.03MPa,消耗功率 <200W,活性过滤体使用寿命可达15年以上(设计值)。它处理的是锈,不是垢,这个区别别混。
再往后是精度和自动化程度:半自动反冲洗过滤器过滤精度 8~300目,靠蝶阀切换反冲洗,排污不停机,工作温度 0~150℃、设计压力 0.6~2.5MPa,人工在现场扳阀;差压自控过滤器过滤精度 50~3000μm,按压差自动判断、自动清洗排污,压力损失 0.015MPa(设计值),工作压力 1.0/1.6/2.5MPa;全自动反冲洗过滤器由压差信号驱动,滤网孔径 50~1000μm,工作压力 0.6~2.5MPa,系统压损 30~50KPa。清洗后头几周渣量最大,这段日子的压差记录比设备品牌更要紧。
三台设备按这个顺序挑:有人盯、预算紧,走半自动;没人盯或工况连续,走压差驱动的自动排污;砂多先上除砂器,别把后面几台的滤材当消耗品用。
五、物理处理设备的主业是维持,别让它去除旧垢
全程综合水处理器是铁质滤膜加电磁场,防垢除垢效率 >98%(设计值)、过滤精度 50~3000μm、控制腐蚀率 ≤0.070mm/a(碳钢)、≤0.005mm/a(不锈钢、铜)、平均无故障时间 50000小时。它能在日常维持的状态下抑制新垢附着、把悬浮物和腐蚀产物滤掉、配合缓蚀把腐蚀速率控在范围内。
但要把话讲回来:这些设计值对应的是清洗完或者新建的系统,水质在适用区间里,水量与工况稳。已经堆了厚垢的系统,指望它把旧垢慢慢吃掉,是把它当成了清洗工序。这类说法不要拿来做验收依据,验收要看拆检和清洗前后的记录。
六、机房这一侧:过滤排污设备各管哪一段
| 环节 | 对应设备 | 干什么活 | 关键参数口径 | 清洗后这段时间要注意 | 容易搞错的地方 |
|---|---|---|---|---|---|
| 除粗砂与大颗粒 | 旋流除砂器 | 离心旋流加二级过滤,把砂和渣先卸掉 | 处理量 10~350 T/H;进水浊度 ≤320度;出水浊度 ≤10度(设计值);除砂直径 >0.8mm | 卸砂频繁,排污阀开关要有记录 | 把它当精过滤设备 |
| 除铁锈与黄色水 | 黄锈水过滤器 | 针对管网锈水做除锈除铁 | 过滤效率 >99%(设计值);压力损失 <0.007~0.03MPa;消耗功率 <200W;活性过滤体寿命可达15年以上(设计值) | 刚开始出水偏色属正常,看趋势 | 以为它能把垢去掉 |
| 人工反洗排污 | 半自动反冲洗过滤器 | 蝶阀切换反冲洗,排污时不停机 | 过滤精度 8~300目;工作温度 0~150℃;设计压力 0.6~2.5MPa | 有人按班次扳阀才谈得上效果 | 指望没人管也能自动洗 |
| 压差驱动自动排污 | 差压自控过滤器 | 按压差自动判断、自动清洗排污 | 过滤精度 50~3000μm;压力损失 0.015MPa(设计值);工作压力 1.0/1.6/2.5MPa;平均无故障时间 50000小时 | 每天记一次滤网前后压差 | 把平均无故障时间当清洗周期 |
| 不断流的精细过滤 | 全自动反冲洗过滤器 | 压差信号驱动自动清洗排污 | 滤网孔径 50~1000μm;工作压力 0.6~2.5MPa;系统压损 30~50KPa | 反洗期间要保持供水稳定时用 | 孔径选得比渣还粗,白洗 |
| 日常维持与缓蚀 | 全程综合水处理器 | 防垢、缓蚀兼过滤,管新水新杂质 | 防垢除垢效率 >98%(设计值);过滤精度 50~3000μm;控制腐蚀率 ≤0.070mm/a(碳钢)、≤0.005mm/a(不锈钢、铜);平均无故障时间 50000小时 | 渣排干净之后再投它,别让它扛渣 | 当除旧垢设备用 |
| 旁流把关 | 旁流水处理器 | 只处理一部分水量,把杀菌灭藻和阻垢顶住 | 只处理 1%~5% 的水量;阻垢效率 >99%(设计值) | 水量与旁流比例要对着系统容积核 | 用旁流设备去做全流量清洗 |
换热这一头,垢和渣最先表现在板式换热器及机组上:流道窄、换热面大,结垢后端温差先拉大,进出口压差跟着升高。机组本身管集成换热与自动温控,脏了要拆开看板片和密封垫,是清洗还是在线处理,差别很大。钎焊结构和密封垫对清洗液的耐受要先交底,不能凭经验上强度。
七、按什么顺序做,按什么口径核参数
- 判垢。垢型、厚度、位置三件事写成一段话,附取样照片和运行记录。
- 定清洗方案。交给专业清洗单位,工艺、时长、浓度由它的方案说,不照文章套。
- 过程盯监测。试片、趋势、废液去处,三样都要有人管。
- 洗完集中冲洗排污。按先粗后细配除砂与过滤设备,渣没排完之前,别让维持设备单独顶。
- 转入日常维持。综合水处理器、旁流、加药按水质和工况挑,能改数字的需求交给加药侧。
- 定期对照记录。拿清洗前后的压差、端温差、浊度做基线,判断维持方案合不合身,而不是凭手感。
核参数时口径要分清。卡片里带设计值字样的,是给定条件下算出来的,只能用来比方案;适用区间类,比如工作压力、工作温度、进出水浊度,工况越界就不该用;寿命类,比如活性过滤体 可达15年以上(设计值),跟着原水条件和反洗质量浮动,不要当成承诺看。目和微米也不是一回事:半自动反冲洗过滤器写 8~300目,差压自控和综合水处理器写 50~3000μm,两套表达不能直接比粗细,拿同一水样对照才准。
三件事最容易读错:压力损失是干净状态的口径,脏了会往上走,爬得快就是提醒该排污;平均无故障时间 50000小时说的是设备可靠性,不是免清洗周期;除砂器、过滤器的处理量要按实际流量选,而不是按管径选,循环水处理系列里几台设备的压力等级是 1.0/1.6/2.5MPa,也要对着系统工作压力核。
八、什么时候要把数据发过来核对
这几项凑齐就能出方案,字段与选型工具里要填的一致:
- 系统形式与用途、水容积与补水量、循环泵流量与扬程。
- 原水与循环水、垢样的化验结果,或者取样描述与照片。
- 清洗前记录的压差、端温差、浊度,清洗后同样三项再记一遍。
- 换热设备型号与过液材质,包括密封垫和钎料。
- 机房排污点位置、能不能停机和分路、废液能送到哪里。
- 允许的停机时间窗口,以及运维班制,决定选半自动还是压差自动排污。
这些拿不准的,走在线留言发过来一起核,别照着感觉配。清洗管一段,维持管常年,两段分开算账,钱才花在能看见效果的地方。
河北诺彤科技有限公司,河北省邢台市临城县临城经济开发区经二路27号,电话 13293117276。39 款定型设备支持来图非标定制,询价 1 个工作日内回复方案与报价。
本文发布于 2026-09-24,最后更新 2026-09-24,由 河北诺彤科技有限公司 技术部整理。文中设备参数以对应产品页的选型表为准;如与最新标准冲突,以国家标准与合同技术协议为准。
 微信扫码 · 加好友直接咨询